新浪微博
 腾讯微博


化工压力容器锻件 耐腐蚀特种材质锻造加工
化工生产流程中,反应釜、分离容器、换热压力容器长期浸泡在酸碱、盐溶液、有机介质等复杂腐蚀环境,介质的持续侵蚀配合内部压力载荷,对压力容器锻件的耐蚀性能、组织致密性、力学稳定性提出严苛标准。化工压力容器一旦发生腐蚀泄漏,极易引发物料外泄、燃爆、中毒等重大安全生产事故,所以化工承压锻件不能简单套用普通压力容器的生产工艺,需要结合介质特性选用特种耐腐蚀材质,配套专属锻造与热处理方案。山西永鑫生重工具备各类耐腐蚀特种材质压力容器锻件锻造加工能力,可按照化工设备设计规范与技术协议完成锻件全流程生产,为化工装备制造企业提供可靠承压锻件毛坯与粗加工成品。
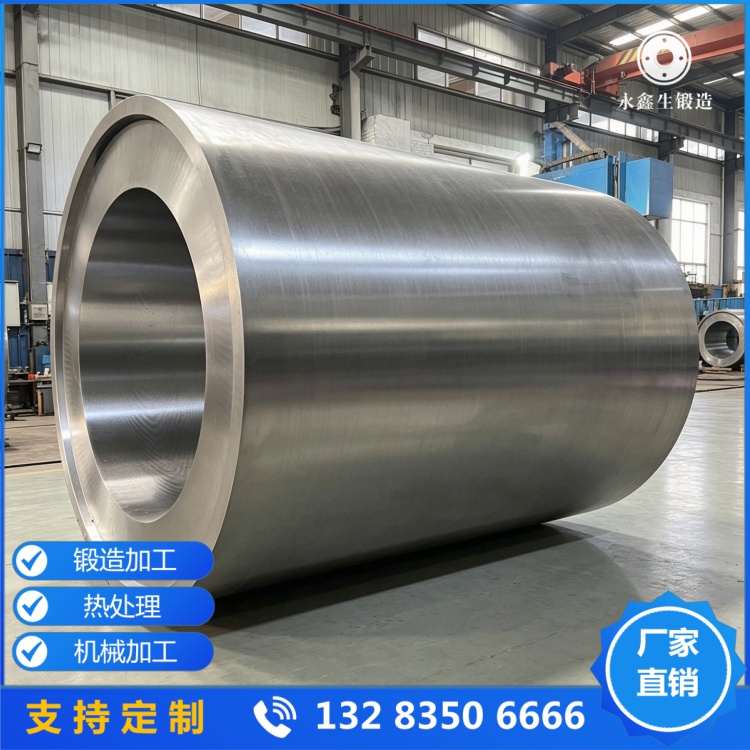
化工压力容器锻件材质选择,是抵御介质腐蚀的第一道防线。中性弱腐蚀工况,常选用 20MnMo、16MnR 这类低合金压力容器用钢,兼顾强度与经济性;高温临氢工况,采用 15CrMo、2.25Cr1Mo 铬钼耐热钢,抵抗氢脆与高温蠕变;氯离子、有机酸等强腐蚀环境,则选用 304L、316L 奥氏体不锈钢;针对海水、浓氯化物等极易产生点蚀、缝隙腐蚀的工况,选用 2205、2507 双相不锈钢。不同钢材腐蚀机理差异巨大,不锈钢、双相钢对加热温度、保温时长、冷却速度极其敏感,不当的热加工工艺会造成晶间腐蚀敏感性大幅上升,丧失耐腐蚀能力,这也是化工耐腐蚀锻件区别于石油普通承压锻件的核心难点。
原材料入厂环节执行高标准复检。钢锭到货后,除常规化学成分核验,还要严格控制硫、磷等有害杂质含量,杂质超标会降低锻件韧性,同时成为腐蚀发生的优先起始点。钢锭表面进行全面清理,打磨去除裂纹、重皮、夹渣等表面缺陷,防止缺陷在锻造过程中被焊合隐藏,后期在腐蚀介质作用下重新扩展。所有坯料入库前完成原材料超声波探伤,从源头规避钢锭原生内部缺陷。
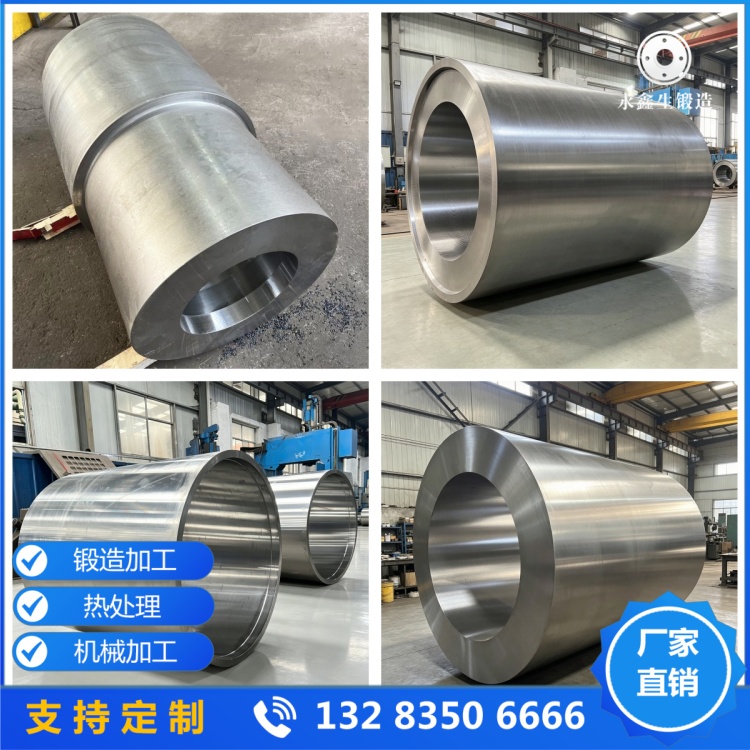
锻造工序重点保障足够锻造比与均匀塑性变形。碳钢、低合金钢承压锻件总锻造比不低于 3,不锈钢、双相不锈钢锻件控制锻造火次与单次压下量,严控锻造温度窗口,温度过高容易造成晶粒粗大,温度偏低则会诱发加工硬化、锻造开裂。通过多次镦粗、拔长,压实钢锭心部疏松、气孔,打碎粗大铸态组织,保证金属流线连续完整。不锈钢锻造严禁在敏化温度区间长时间停留,加热升温速度合理把控,减少钢材在危险温度段的停留时间,从工艺上降低晶间腐蚀风险。
锻后热处理方案完全匹配材质特性。低合金铬钼钢采用正火加高温回火,调整金相组织,消除锻造残余应力;奥氏体不锈钢锻件执行固溶处理,高温保温后快速冷却,让合金元素充分溶入基体,获得抗晶间腐蚀的稳定组织;双相不锈钢热处理严格控制温度与冷却速率,保证奥氏体与铁素体两相比例处于规范区间,两相失衡会直接大幅降低耐点蚀能力与冲击韧性。热处理完成后,按要求截取随炉试样开展力学性能试验与腐蚀验证,确保性能达标。
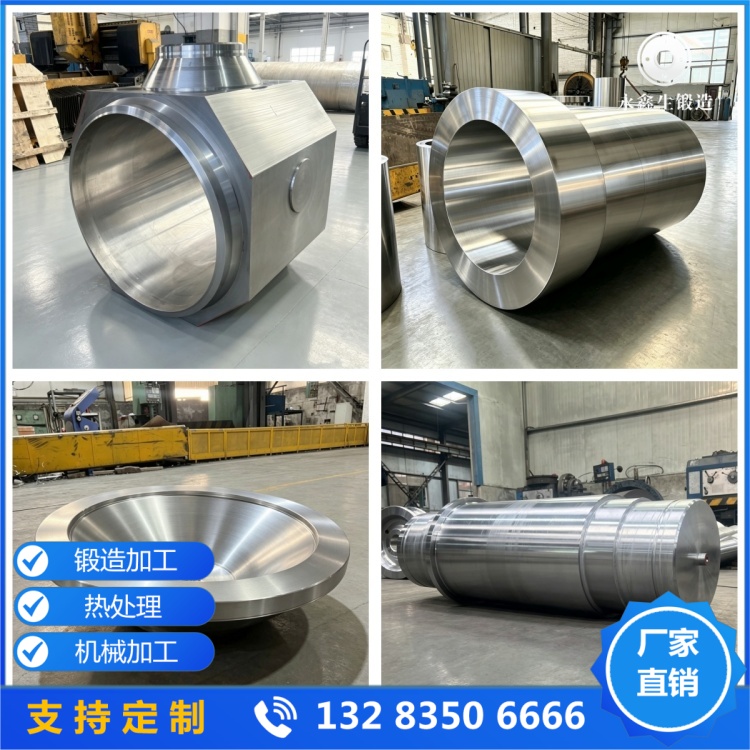
热处理结束进入数控粗加工工序,加工锻件端面、外圆,预留精加工余量,平整的加工面是无损检测精准执行的基础。粗加工完成后开展 UT 超声波探伤、MT 磁粉探伤,高风险工况追加 PT 渗透检测,严格排查内部夹层、裂纹、夹杂以及表面微缺陷,探伤验收等级依照客户技术协议与 JB/T4730、HG/T 等化工装备相关标准执行,不合格锻件直接隔离处置,杜绝流入下一环节。
永鑫生重工在承接化工压力容器锻件订单时,技术团队会提前和客户确认设备设计压力、设计温度、介质成分、腐蚀类型,评估材质适配性与工艺风险点,出具专属锻造热处理工艺方案。可配合客户或第三方机构开展全过程监造,每一件锻件附带完整质保资料,包含材质证明、热处理曲线、力学性能报告、无损探伤报告,实现全生命周期质量追溯。无论是小批量化工试验设备锻件,还是大型化工项目批量承压锻件,永鑫生重工都可按需定制,稳定交付耐腐蚀特种材质压力容器锻件,为化工成套设备的长期安全运行筑牢承压部件基础。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!