新浪微博
 腾讯微博


化工液压缸体锻件 重型缸体毛坯锻件锻造
化工装备里大量液压驱动装置、加压执行机构使用重型液压缸,缸体是液压缸最核心的承压部件,内部承受液压油高压,部分缸体外侧还会接触化工腐蚀性气体或者喷淋介质。钢板卷焊缸体焊缝位置容易出现应力集中,高压交变载荷下焊缝容易开裂,而整体锻造缸体无焊接接头,组织致密,抗内压、抗疲劳性能更强,适合高压、重载、频繁往复动作的化工液压系统。山西永鑫生重工专注化工重型缸体毛坯锻件锻造,依托大型自由锻设备,锻造厚壁筒状缸体锻坯,配套热处理、粗加工和探伤,为化工液压装备企业提供缸体锻件。
化工液压缸体工况差异明显,常规液压驱动缸选用 42CrMo、45#、16Mn 材质;部分外侧接触腐蚀介质的缸体,选用 304、316L 不锈钢材质;超高压化工加压装置缸体,选用 34CrNiMo6 等高淬透性合金钢。缸体锻件属于厚壁筒类锻件,内孔后续需要精加工珩磨,对锻件内壁质量、整体圆度、组织均匀性要求很高。如果锻件内部存在夹层、疏松,精加工珩磨之后缺陷暴露,在高压油反复作用下,缺陷扩展造成缸体爆裂,引发重大安全事故。
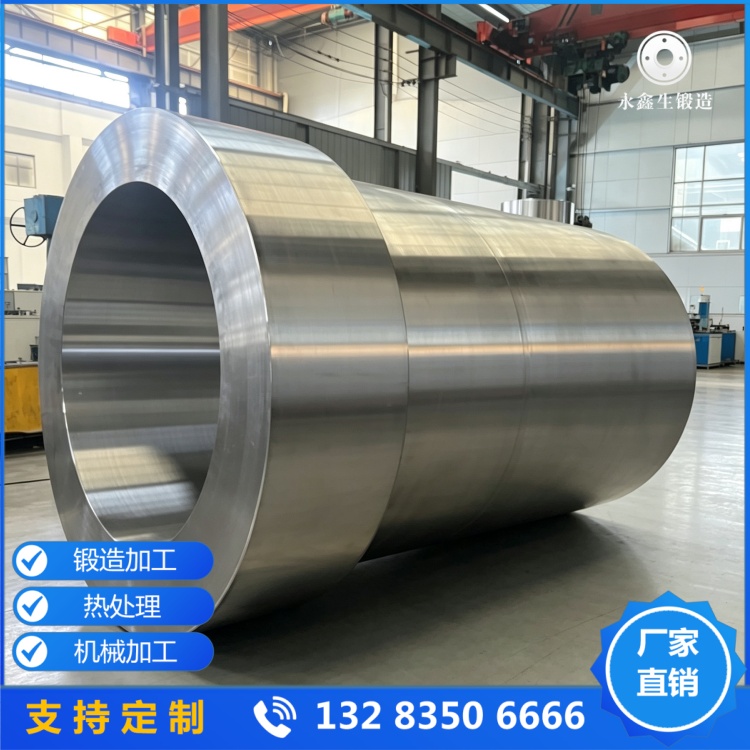
化工缸体锻件锻造流程和筒体锻件相近,包含钢锭复检、表面清理、阶梯升温加热、镦粗压实、冲孔、芯棒拔长、马杠扩孔、热校正、锻后缓冷、热处理、粗加工、探伤。镦粗工序是重中之重,必须保证足够锻造比,压实钢锭心部缺陷。冲孔形成预制内孔,再通过芯棒拔长拉长缸体筒身,调整壁厚,马杠扩孔修正外径。锻造过程控制金属流动,防止内孔位置产生折叠,内孔折叠后续机加工很难完全去除,是缸体锻件的高危缺陷。锻造终锻温度严格管控,避免低温锻造带来的微裂纹。
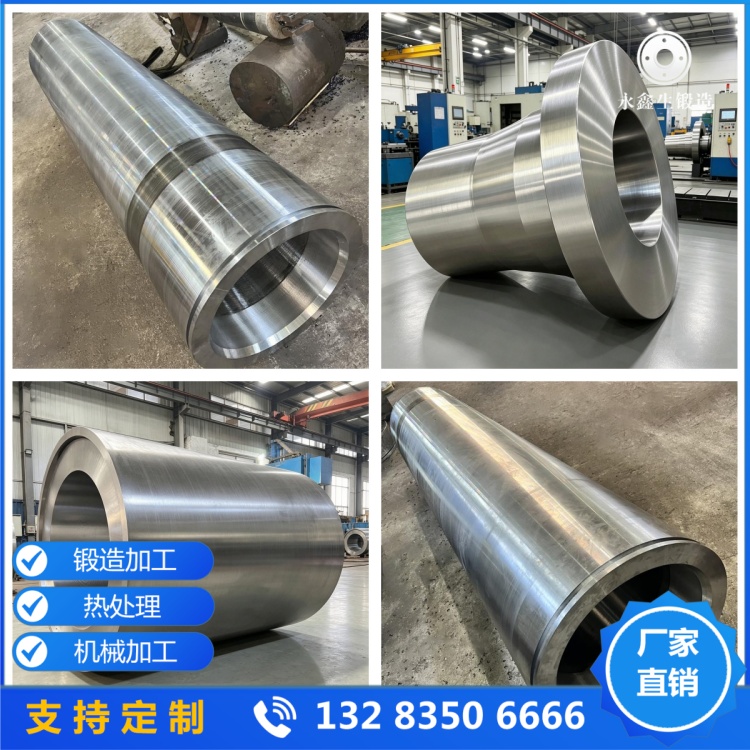
锻后热处理方案根据材质确定。碳钢、42CrMo 合金钢缸体一般采用正火加高温回火,或者调质处理,获得良好的强度和韧性匹配,消除锻造残余应力,避免后续机加工之后缸体变形;不锈钢缸体执行固溶处理,保障耐蚀性能。大件缸体热处理装炉采用支撑工装,防止自重造成弯曲变形。热处理完成之后数控粗加工内外圆、两端端面,预留珩磨、精加工余量,同时保证探伤面平整。
粗加工之后开展无损检测,超声波探伤扫描缸体整个壁厚,排查内部缩孔、夹层、裂纹;磁粉探伤检测内外表面、端面位置的表面裂纹。高压缸体锻件探伤验收等级更高,严格按照客户技术协议执行。力学试样随炉热处理,检测抗拉强度、屈服强度、冲击韧性,确保缸体材料力学性能满足高压承载需求。
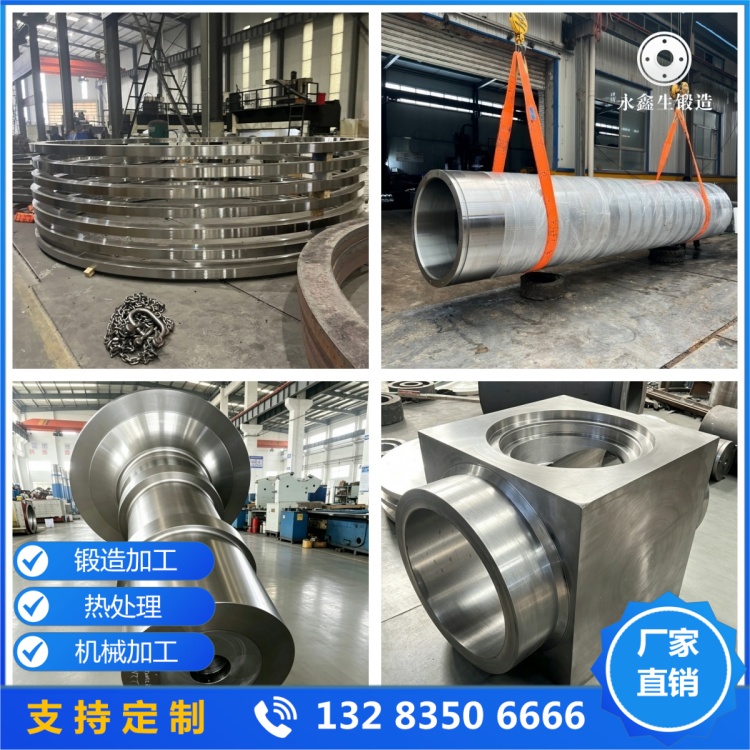
永鑫生重工可按照图纸定制不同内径、外径、长度的化工重型缸体锻件,可交付锻坯,也可交付粗加工完成的筒坯。工艺工程师提前评估缸体尺寸、壁厚、压力等级,预判锻造变形、热处理变形风险,优化锻造余量与工艺参数。所有生产资料完整留存,质保书、热处理报告、探伤报告随货交付,支持第三方监造。
化工液压系统安全直接关系整套化工设备的稳定生产,缸体锻件容不得质量瑕疵。永鑫生重工凭借多年厚壁筒锻件锻造经验,稳定锻造化工重型缸体毛坯锻件,严控内部缺陷,保障缸体锻件承压能力,为化工液压驱动装备提供可靠锻件支撑。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!