新浪微博
 腾讯微博


轧辊模具锻件加工流程与表面强化处理技术
轧辊模具锻件完成锻造与热处理之后,需要经过多道机加工工序,获得符合图纸要求的外形尺寸、工作面精度,同时配套表面强化处理技术,提升模具工作面硬度、耐磨性与抗热疲劳性能,延长轧辊模具锻件服役周期。山西永鑫生重工具备轧辊模具锻件从锻造、热处理到机加工、表面处理一体化生产能力,形成标准化加工流程,结合不同客户工况选用适配的表面强化工艺,提升成品锻件综合使用性能。
轧辊模具锻件加工分为粗加工、时效处理、半精加工、精加工四个阶段。锻件毛坯锻造完成,经热处理释放大部分应力,首先开展粗加工。粗加工采用重型数控车床、铣床,快速切削去除锻件表面氧化皮与大部分加工余量,加工后预留合理精加工余量。粗加工切削过程会产生新的切削应力,加之锻件内部残余应力无法一次性完全释放,如果粗加工后直接精加工,后续容易出现尺寸变形超差。因此粗加工完成后,安排去应力时效处理,稳定锻件基体组织,释放加工残余应力,减少后续精加工变形风险。
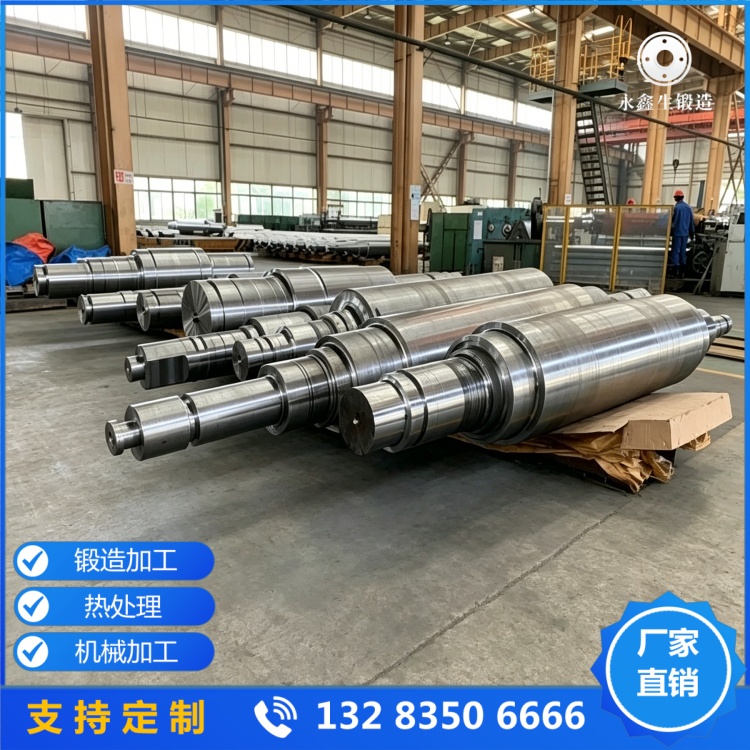
时效处理结束进入半精加工阶段,进一步修正外形轮廓,预留少量精加工余量,对辊模工作面进行预加工,检查锻件外观与无损检测复查,确认锻件内部无缺陷后,开展精加工。精加工阶段严格控制切削参数,降低切削热对锻件表层组织的影响,保证辊模工作面尺寸公差、同轴度、表面粗糙度达到图纸技术要求。精加工完成后,锻件整体尺寸精度达标,基体力学性能满足使用需求,但轧辊模具工作面持续承受高温摩擦磨损,单纯依靠基体材料性能,很难满足高强度轧制工况,需要实施表面强化处理。
目前轧辊模具锻件主流表面强化技术包含等离子喷涂、激光熔覆、渗氮处理、堆焊强化等多种工艺,各类技术原理与适用场景各有区别。渗氮处理属于化学表面改性工艺,在模具工作面渗入氮元素,形成高硬度氮化层,提升表面硬度、耐磨性与抗咬合能力,渗氮处理工件变形量小,适合精度要求高的轧辊模具锻件;缺点是氮化层厚度有限,重载强磨损工况下耐久度有限。
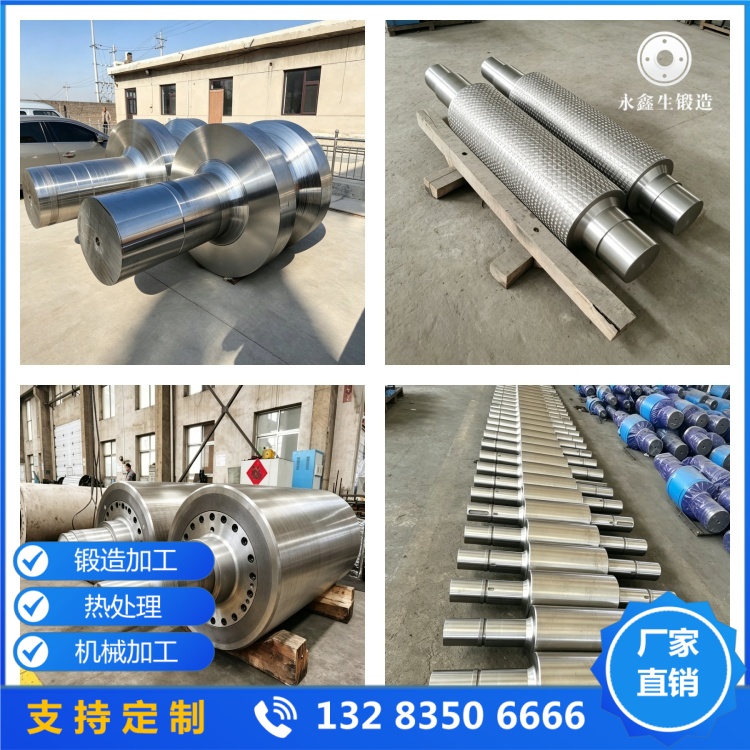
激光熔覆技术是当前重型轧辊模具应用较多的强化工艺。利用高能激光束,在模具工作面熔化合金粉末与基体表层,形成冶金结合的合金强化层。熔覆层硬度高,耐磨、耐高温性能优异,和基体结合强度高,不容易出现涂层剥落,可以根据工况选用不同合金粉末配方定制强化层性能。激光熔覆热输入相对可控,锻件整体变形较小,适合大型辊模工作面强化。等离子喷涂制备的强化合金涂层,耐高温、耐磨性能好,但涂层和基体属于机械结合,冲击载荷较大场景容易起皮脱落,多用于轻载轧制模具。堆焊强化适合局部磨损修复,也可用于新制辊模表面增材强化,堆焊层厚度大,但热输入大,需要做好防变形管控。
山西永鑫生重工根据轧辊模具锻件工况、尺寸规格、精度要求,合理选择表面强化方案。对于精密成型轧辊模具,优先采用渗氮工艺;重载、高温磨损严重工况,选用激光熔覆表面强化技术。表面强化前需要对工件进行预处理,清洁工作面,去除油污、氧化层,做好探伤检查,确认基体无裂纹缺陷;强化加工完成后,开展外观检查、尺寸复测、硬度检测,必要时做无损探伤,排查强化层裂纹、气孔等缺陷。
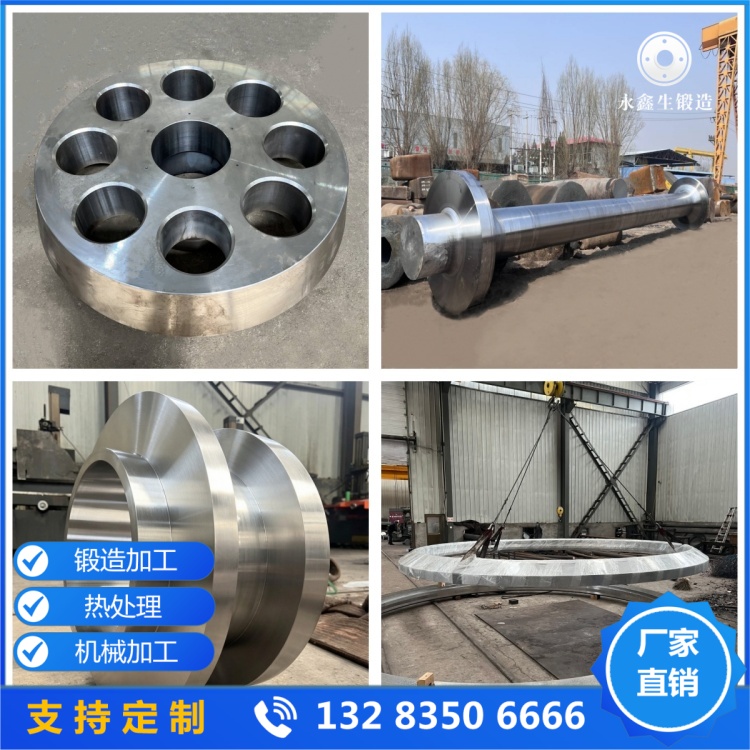
需要注意,表面强化是提升轧辊模具性能的补充手段,锻件基体质量是基础。如果锻件本体内部存在缺陷、组织不均匀,仅依靠表面强化,依旧会出现早期失效。因此整套生产流程必须保障锻造、热处理基体质量稳定,再配套表面强化工艺。
整套轧辊模具锻件加工流程环环相扣,每一步工序质量都会影响最终成品效果。山西永鑫生重工依托完整加工设备体系,把机加工工艺规范和表面强化技术结合起来,为轧钢行业客户提供一体化锻件解决方案,持续优化加工参数,减少加工变形,提升轧辊模具锻件工作面耐磨抗高温性能,帮助客户提升轧制效率,降低模具损耗成本。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!