新浪微博
 腾讯微博


锻造辊模热处理工艺优化提升模具使用寿命
锻造辊模服役工况恶劣,承受高温、交变应力与摩擦磨损,锻件基体的金相组织、硬度、冲击韧性、热稳定性能,主要依靠热处理工艺调控。相同材料、相同锻造工艺生产的锻造辊模,热处理参数差异会带来成品性能巨大差别。山西永鑫生重工持续开展锻造辊模热处理工艺优化工作,通过调整淬火、回火参数,优化升温保温曲线,改善锻件金相组织,减少残余应力,显著提升锻造辊模模具使用寿命。
锻造辊模热处理一般流程包含锻前预备热处理、锻后最终热处理两大板块。预备热处理安排在锻造成型之后,目的是消除锻造残余应力,细化锻造过程产生的粗大晶粒,均匀锻件组织,为后续机加工和最终淬火回火打好基础。锻件完成锻造缓冷,内部存在大量锻造应力,如果不做预备热处理直接淬火,极易在淬火阶段发生开裂。预备热处理常采用正火或者高温回火工艺,消除锻造应力,降低锻件硬度,便于后续粗加工切削。
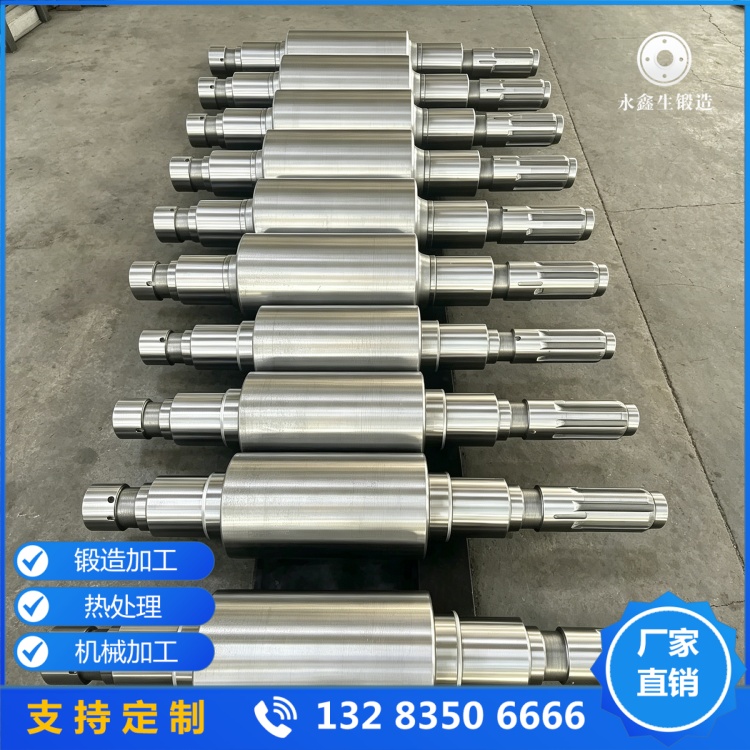
最终热处理是决定锻造辊模使用性能的核心工序,以淬火 + 高温回火为主。淬火工序将锻件加热至材料奥氏体化温度区间,充分保温,让基体组织完成奥氏体转变,随后快速冷却,获得马氏体组织,提升锻件硬度。淬火加热温度控制十分关键:温度偏低,奥氏体化不充分,碳化物溶解不足,淬火后硬度达不到设计指标;温度过高,奥氏体晶粒急剧长大,锻件韧性下降,服役过程容易脆性开裂。保温时间需要匹配辊模锻件截面厚度,厚大锻件延长保温时间,保证锻件芯部组织转变充分。
淬火冷却环节是工艺优化重点。冷却速率需要兼顾淬硬效果和变形开裂风险。冷却速度过快,锻件表层和芯部温差应力大,大型锻造辊模容易出现变形甚至开裂;冷却速度不足,锻件芯部无法淬硬,内外硬度不均匀。山西永鑫生重工针对不同规格锻造辊模,选用合适冷却介质,控制冷却方式,对于厚壁辊模,采用分级淬火工艺,降低淬火温差,减少残余应力与锻件变形。
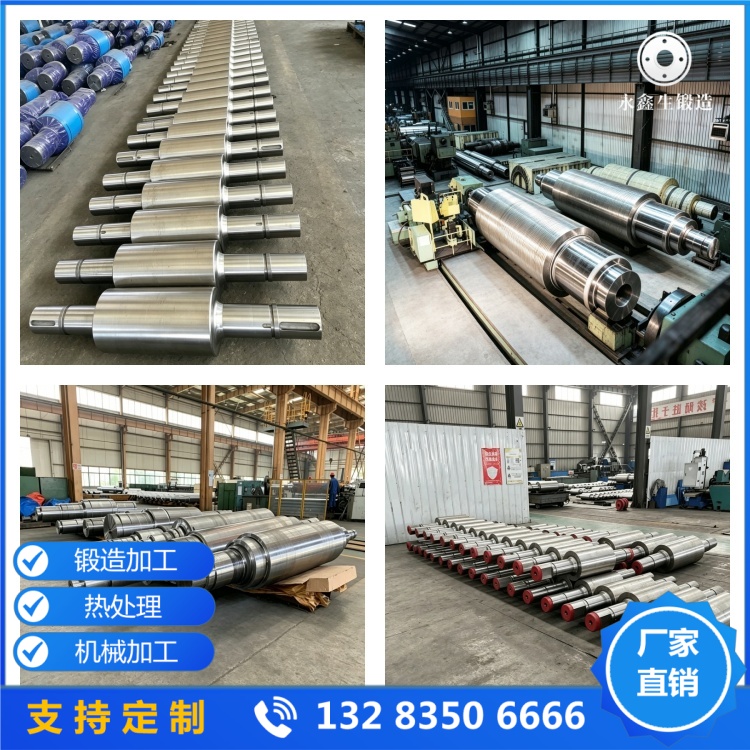
淬火完成后锻件内应力大,组织脆性高,必须及时回火处理。回火可以分解淬火马氏体,降低锻件脆性,释放淬火残余应力,调整锻件硬度,提升冲击韧性与热稳定性能。回火温度是核心参数,根据辊模工况设定目标硬度,匹配对应回火温度。回火温度偏低,残余应力释放不充分,模具在高温工况下容易产生热裂纹;回火温度过高,锻件硬度下降,耐磨性不足。回火保温时间按照锻件有效厚度核算,保证锻件芯部完成组织转变,回火结束控制合理冷却速度,防止回火冷却产生新应力。
传统热处理工艺容易出现锻件硬度不均、残余应力偏高、热稳定性不足等问题。山西永鑫生重工从三个方向优化热处理方案:第一,优化炉体测温布局,采用多点温度采集,保证炉内工件温度均匀;第二,根据辊模截面尺寸、材料牌号建立热处理参数数据库,定制升温、保温、冷却曲线;第三,增加热处理后金相组织抽检、硬度梯度检测,验证辊模锻件从表层到芯部组织性能一致性。
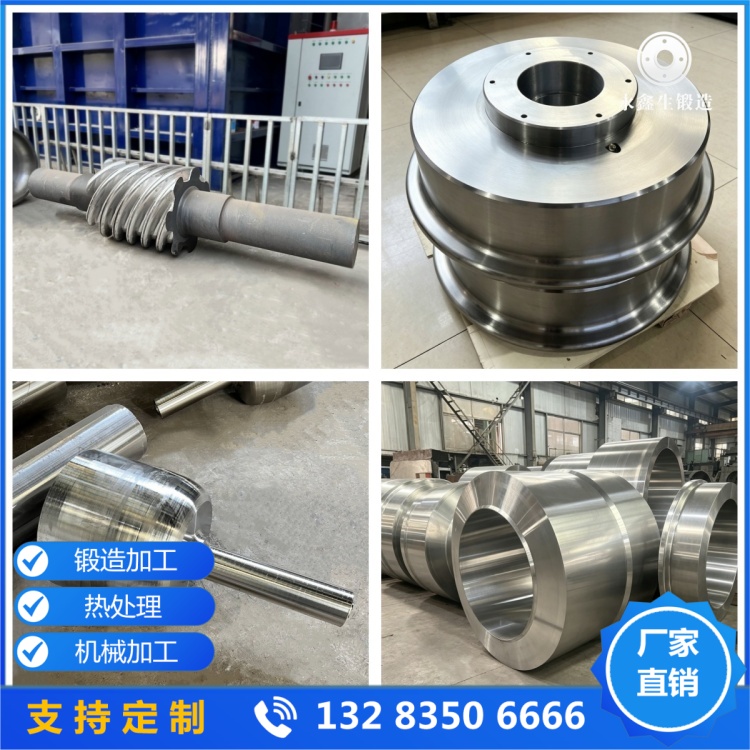
热处理优化效果需要结合现场使用反馈持续迭代。跟踪客户现场锻造辊模失效案例,分析失效辊模金相组织、硬度变化,反向查找热处理工艺短板。若辊模以热疲劳裂纹失效为主,优化回火工艺提升韧性;若工作面磨损过快,调整淬火回火参数提升基体硬度。
锻造辊模的使用寿命,锻造提供致密基体,热处理赋予材料优良综合性能。山西永鑫生重工持续优化热处理工艺体系,严格把控每一道热处理工序,稳定生产高性能锻造辊模锻件,减少模具早期失效,帮助轧钢企业降低模具采购与更换成本,保障轧制产线连续稳定运行。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!