新浪微博
 腾讯微博


重载锻造辊模粗加工与精加工工艺规范
重载锻造辊模应用于大变形量轧制生产线,模具承受巨大挤压载荷,锻件成品尺寸精度、工作面形位公差、表面质量要求严苛。锻造与热处理完成后的辊模毛坯,必须按照规范开展粗加工、精加工,合理分配加工余量,管控切削应力,保障成品尺寸稳定。山西永鑫生重工结合多年重载锻造辊模加工经验,制定标准化粗加工与精加工工艺规范,保障机加工成品质量,规避加工变形、表面损伤等问题。
重载锻造辊模毛坯重量大、截面厚,锻造与热处理之后毛坯表面存在氧化皮、凹凸不平,同时锻件内部残留一定量残余应力。粗加工阶段核心目标是去除表面氧化皮、大部分多余余量,快速成型辊模基础轮廓,同时释放锻件内部残余应力,为后续精加工创造条件。粗加工选用重型数控车床,设备刚性充足,可以承受大切削量加工。粗加工切削参数优先选用较大背吃刀量,高效去除余量,但切削过程不能一味追求加工效率,过大切削量会产生大量切削热,在锻件表层引入新加工应力,甚至造成表层裂纹。
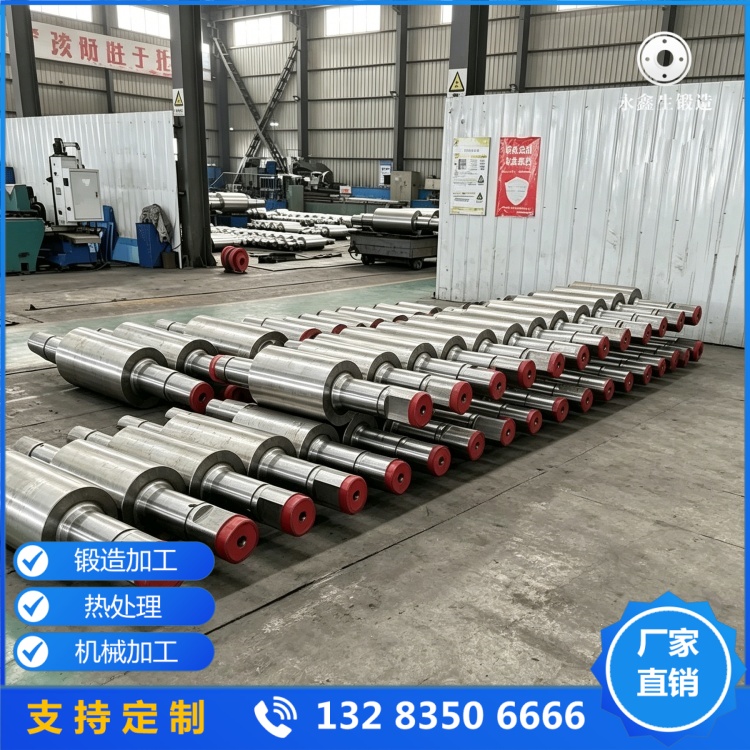
粗加工余量分配需要合理规划,预留均匀精加工余量,余量数值结合锻件尺寸、热处理变形预估量确定。重载辊模锻件热处理会存在少量变形,精加工余量不足,后续无法修正形位偏差;余量过大,精加工切削负荷高,加工周期变长。粗加工完成后,锻件外形轮廓成型,但内部因为切削产生新应力,需要安排去应力时效处理。时效处理通过低温保温,释放粗加工带来的切削残余应力,稳定锻件基体组织,防止精加工完成之后锻件缓慢变形,造成尺寸超差。
时效检验合格进入精加工工序。精加工目标保证辊模外径、辊身长度、台阶尺寸、圆角、同轴度等形位公差以及工作面表面粗糙度达到图纸技术要求。精加工切削量小,以精修成型为主,切削参数降低切削速度与进给量,控制切削热产生,避免高温损伤辊模工作面基体组织。切削热过高会造成锻件表层回火,表层硬度下降,影响辊模工作面耐磨性能。
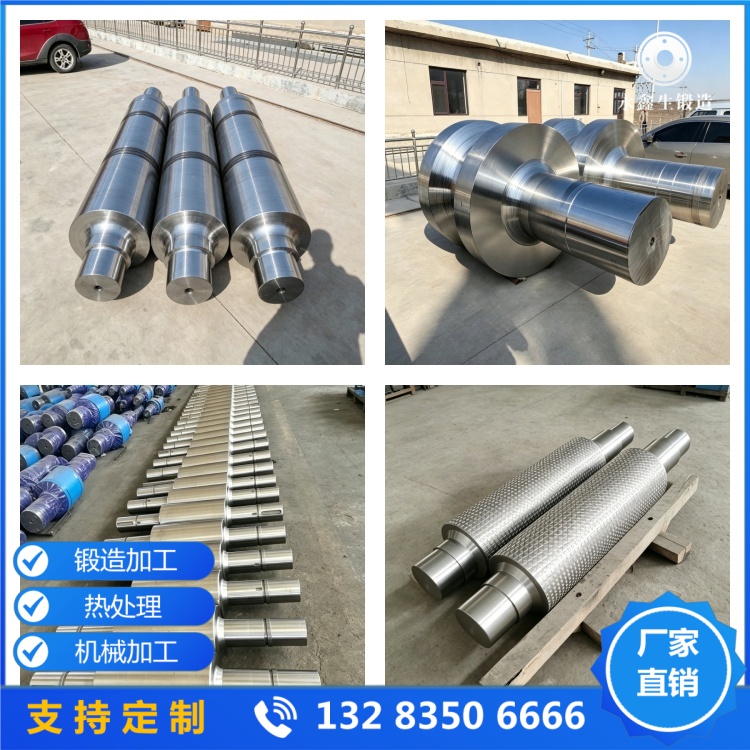
加工过程工装装夹方案同样影响加工精度。重载锻造辊模属于回转类工件,装夹要保证工件同轴定位,装夹力均匀,避免单点夹持力过大造成锻件局部变形。加工前校准机床,校验工装定位精度;加工过程分段开展尺寸检测,每加工一段,停机测量尺寸,及时补偿加工偏差,避免批量尺寸误差。
精加工阶段还有外观保护要求,刀具选用合适硬质合金刀具,保证切削刃锋利,防止加工表面出现刀纹、划痕;辊模工作面划痕会在轧制受力时成为应力集中点,加速热疲劳裂纹萌生。精加工完成之后,清理工件表面油污、铁屑,对成品辊模开展全尺寸复测,同步执行磁粉探伤,排查机加工过程产生的表面微裂纹。
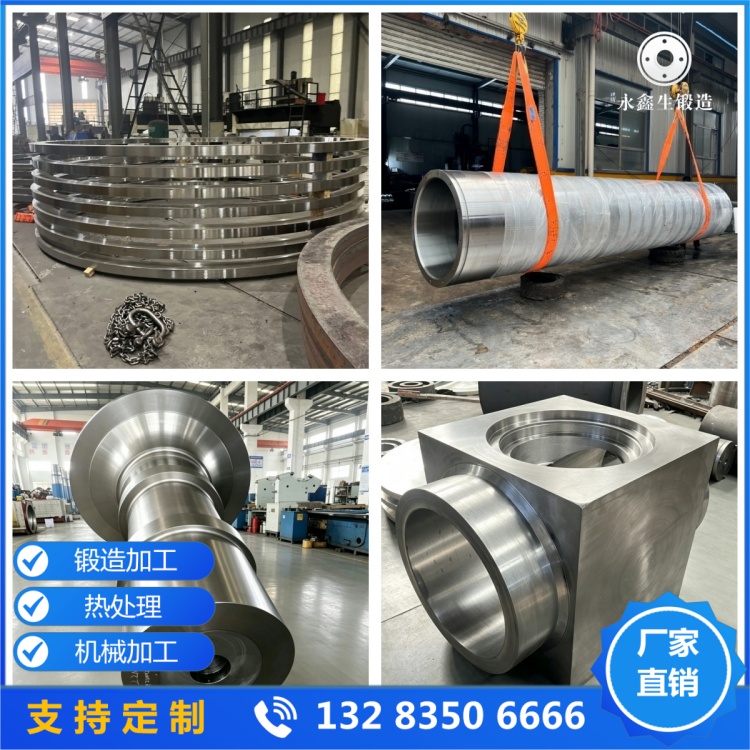
工艺规范中明确工序检验节点:粗加工完工检验外形尺寸;时效后复检;精加工过程中间检测;精加工完工全尺寸终检。所有测量数据记录存档,实现加工过程可追溯。如果加工发现锻件变形超出预期,暂停加工,评估残余应力状态,必要时补充去应力处理。
山西永鑫生重工严格执行重载锻造辊模机加工工艺规范,平衡加工效率与加工质量,控制切削应力,稳定成品尺寸精度,保障辊模工作面质量。规范的粗精加工工艺,配合优质锻件毛坯,产出高精度重载锻造辊模锻件,满足重型轧制生产线长期稳定使用需求,帮助客户减少辊模装配误差,提升轧制产品成型精度。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!