新浪微博
 腾讯微博


矿山液压支架油缸缸筒锻件,调质热处理一体加工
矿山井下液压支架是综采工作面的核心承载设备,立柱和千斤顶是支架的执行元件。缸筒作为立柱、千斤顶的主体承压件,长期承受井下高压乳化液的反复作用,工况比普通工程机械油缸严酷得多。缸筒锻件的调质热处理质量,直接决定支架在井下的承载能力和安全可靠性。把锻造、调质、粗加工串成一体交付,是主机厂降低采购成本、缩短周期的常见做法。
井下综采工作面的液压支架,立柱要支撑顶板、承受顶板压力和采煤机通过时的动载,千斤顶负责推移、护帮、侧护等动作。缸筒内部通入的是乳化液,工作压力通常在几十兆帕量级,反复伸缩频次高。井下环境潮湿、有粉尘、有腐蚀性介质,还要考虑防爆和安全系数。
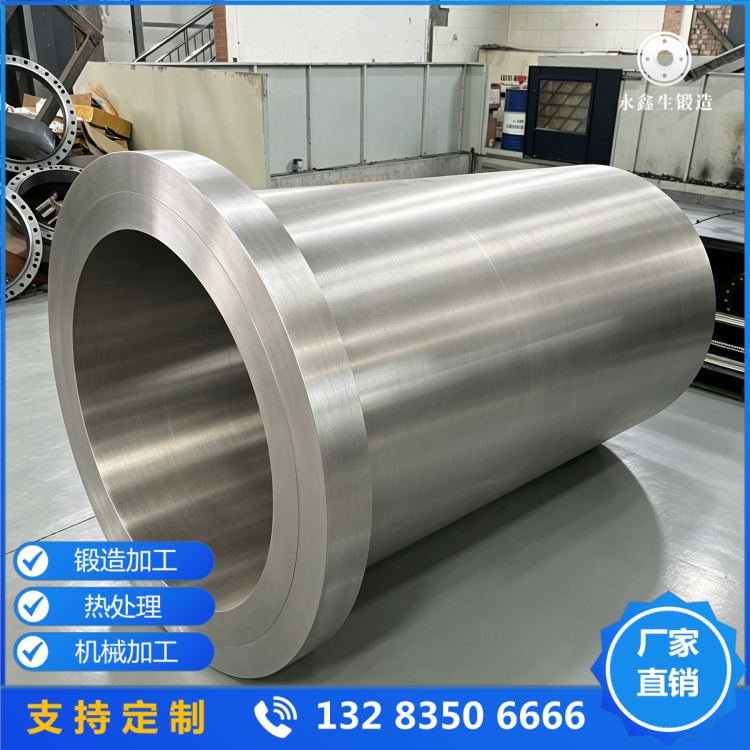
这种工况对缸筒锻件提出几条硬性要求。一是强度与韧性配合,既要扛住高压不胀裂,又要在动载冲击下不断裂;二是硬度均匀,缸筒全长组织一致,才能保证密封件均匀磨损、不漏液;三是内部质量可靠,井下更换支架缸筒代价极大,锻件不能有缩孔、夹杂、微裂纹这类后期暴露的缺陷。四是尺寸稳定性好,粗加工后内孔变形量小,后续精镗才能一次到位。
矿山液压支架缸筒的常用材质是 27SiMn 调质钢,部分受力大的立柱选用 42CrMo。27SiMn 成本适中、调质工艺成熟、切削性能可接受,在支架立柱、千斤顶缸筒上用量最大。42CrMo 淬透性更好,用于大直径、大吨位立柱或端面承受大载荷的特殊缸筒。
缸筒毛坯普遍采用整体锻造空心筒,而不是卷焊钢管或普通热轧管。原因在于井下交变载荷下,纵焊缝是薄弱环节,卷焊筒体在反复胀缩后容易在焊缝处失效;整体锻造筒体没有纵焊缝,金属流线沿筒体连续分布,承压和疲劳性能更稳定。大直径立柱缸筒常用马杠扩孔或芯棒拔长成形,小直径千斤顶缸筒可采用冲孔拔长工艺。
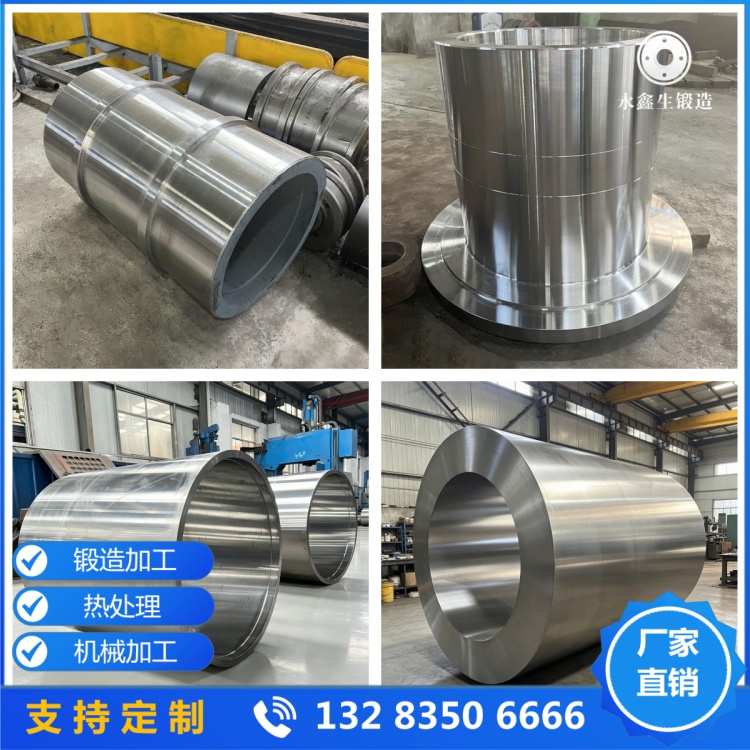
调质热处理是支架缸筒锻件的核心工序,路线是淬火加高温回火。
淬火阶段,锻件加热到钢种对应的奥氏体化温度,保温透匀后快速冷却,使过冷奥氏体转变为马氏体。这一步决定了后续强度的基础。冷却介质根据钢种和壁厚选择,既要保证淬透深度,又要避免冷却过猛产生淬火裂纹。厚壁缸筒尤其要控制冷却速度梯度,心部和表面温差过大是淬火开裂的诱因。
高温回火阶段,把淬火后的锻件加热到约 550 至 650℃区间保温,使马氏体分解为回火索氏体。这一步的作用是把淬火后偏高的强度和偏低的韧性做一个平衡,消除淬火内应力,获得强韧配合的综合力学性能。回火温度和保温时间直接决定最终硬度区间,要按图纸要求的硬度带严格控制。
调质后的缸筒锻件,硬度沿壁厚和长度方向应当均匀。硬度不均匀意味着组织不均匀,后续密封摩擦会偏磨,承压时局部应力集中。生产上通常在缸筒外圆按长度方向打硬度点,必要时剖开同批试块测壁厚方向硬度梯度。重要件还要在调质后做力学性能取样,验证拉伸和冲击指标是否达标。
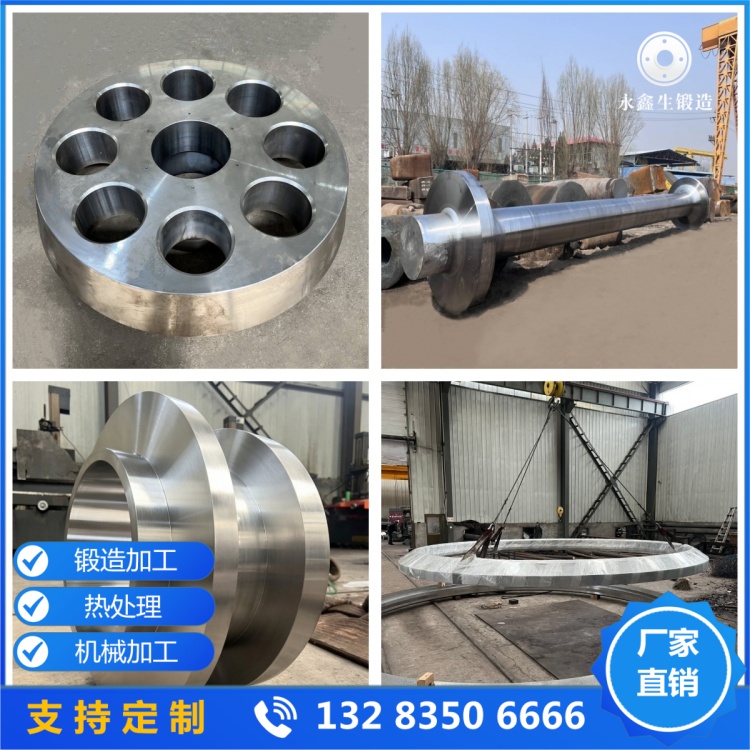
主机厂采购支架缸筒时,越来越倾向于让锻件厂把锻造、调质、粗加工一次做完,交付接近成品的毛坯。这种一体交付模式有几个实际价值。
第一,工艺衔接顺。锻件出炉后直接进热处理炉,不需要中间周转,氧化皮和变形量可控;调质后立即粗加工,内孔和外圆余量按精加工要求留好,主机厂拿到后只需精镗和磨外圆。
第二,责任清晰。锻造和调质由同一家厂负责,出现性能问题时不会在锻件厂、热处理厂、机加工厂之间互相推诿。材质报告、热处理记录、探伤结果一次随货交付。
第三,周期缩短。主机厂省去了来回运输和排队等待,从下料到收到粗加工毛坯的周期明显压缩,对支架这类批量产品的排产很关键。
一体交付时,主机厂要在图纸上把材质、调质硬度带、加工余量、探伤等级写清楚,锻件厂据此安排工艺。粗加工后还要复检一次外观和关键尺寸,确认没有热处理变形超差。
支架油缸缸筒在井下服役的每一次伸缩,都是对锻件质量的一次考验。山西永鑫生重工股份有限公司位于山西忻州定襄县,具备从 3/5 吨锻锤到 15000 吨自由锻水压机的全谱系锻造能力,可承接 27SiMn、42CrMo 支架立柱与千斤顶缸筒的锻造、调质、粗加工一体交付,材质与探伤文件随货同行。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!