新浪微博
 腾讯微博


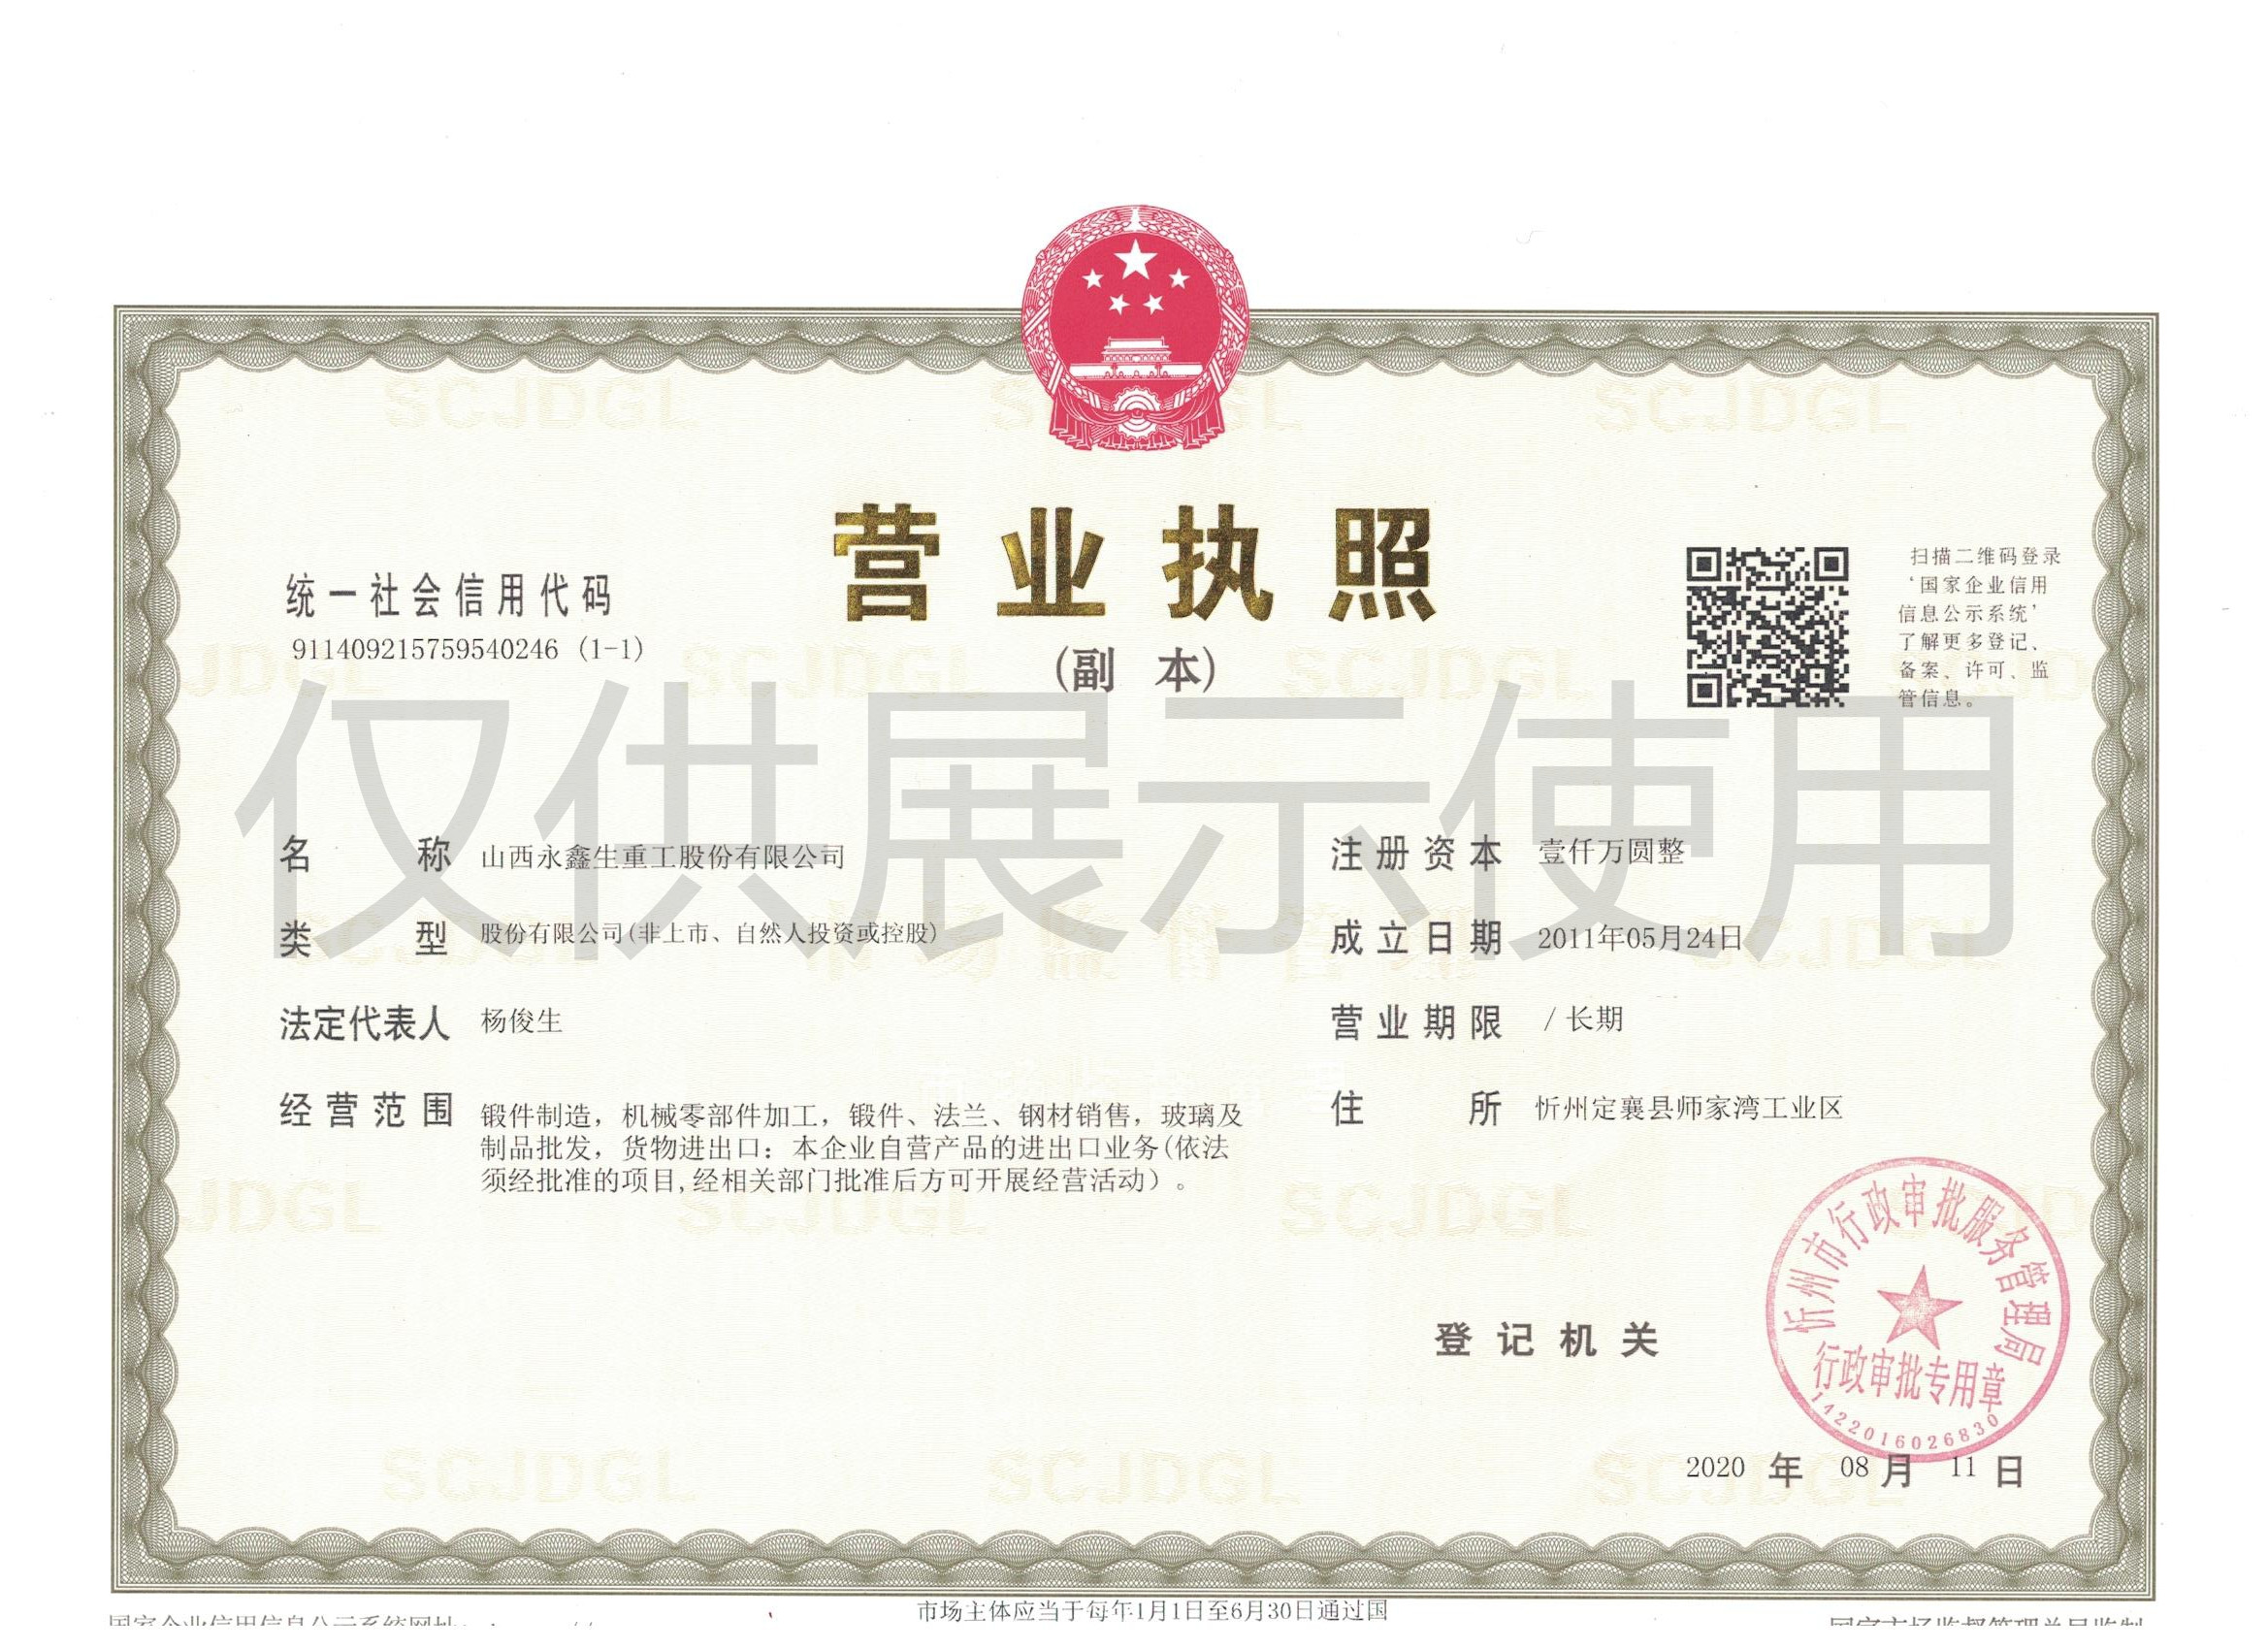
重型挖掘机油缸缸筒锻件,高强度无气孔锻件厂家
重型挖掘机的动臂油缸、斗杆油缸、铲斗油缸,是整机作业的执行核心。它们在露天工地承受反复冲击载荷、粉尘磨粒和频繁往复伸缩,缸筒一旦因内部缺陷早期失效,整机停工损失巨大。挖掘机缸筒锻件对内部致密性的要求,比一般液压件更苛刻。无气孔、无缩孔、无超标夹杂,是这类锻件出厂的基本门槛。
重型挖掘机在矿山、基建、土石方工地作业,动臂、斗杆、铲斗三个油缸承担挖掘、提升、回转的全部力。作业时缸筒内部油压随切削阻力剧烈波动,活塞杆反复伸出收回,缸壁承受交变拉压应力。工地露天作业,环境温度变化大,液压油中难免混入粉尘和磨粒,对缸筒内壁和密封件形成磨粒磨损。
这种工况决定了缸筒锻件必须同时满足几条。一是强度高,扛住峰值油压和挖掘阻力;二是韧性好,在冲击载荷下不脆断;三是内部致密,任何气孔、缩孔、夹杂在交变应力下都会成为疲劳裂纹源,最终发展成贯穿性裂纹;四是表面耐磨,内壁珩磨后能与密封件长期配合。
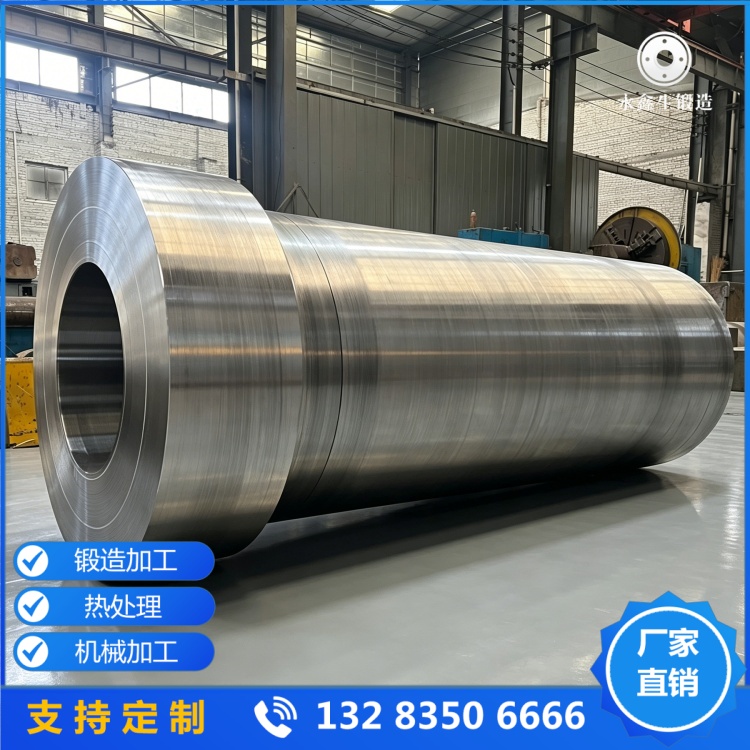
挖掘机缸筒常用的高强度调质钢是 42CrMo,大吨位或特殊工况机型上选用 40CrNiMo。
42CrMo 是铬钼系调质钢,淬透性好,调质后强度级别高,综合力学性能均衡,在中大型挖掘机油缸上用量最大。它的热处理工艺成熟,锻造性和切削性都可接受,是工程上的主力选材。
40CrNiMo 在铬钼基础上加入镍,进一步提高淬透性和韧性,特别是大截面件的心部性能更稳定。对于壁厚大、载荷冲击大的主油缸锻件,40CrNiMo 的心部组织比 42CrMo 更均匀,调质后强度与韧性的配合更好。代价是合金成本上升,因此只在关键受力缸筒上选用。
两种材质都走调质路线,淬火加高温回火,获得回火索氏体组织。选材时按机型吨位、缸筒壁厚和工况严酷程度权衡,不必一味追高。同一台挖掘机上,动臂油缸受力最大,斗杆和铲斗油缸次之,可按部位分级选材,兼顾性能与成本。
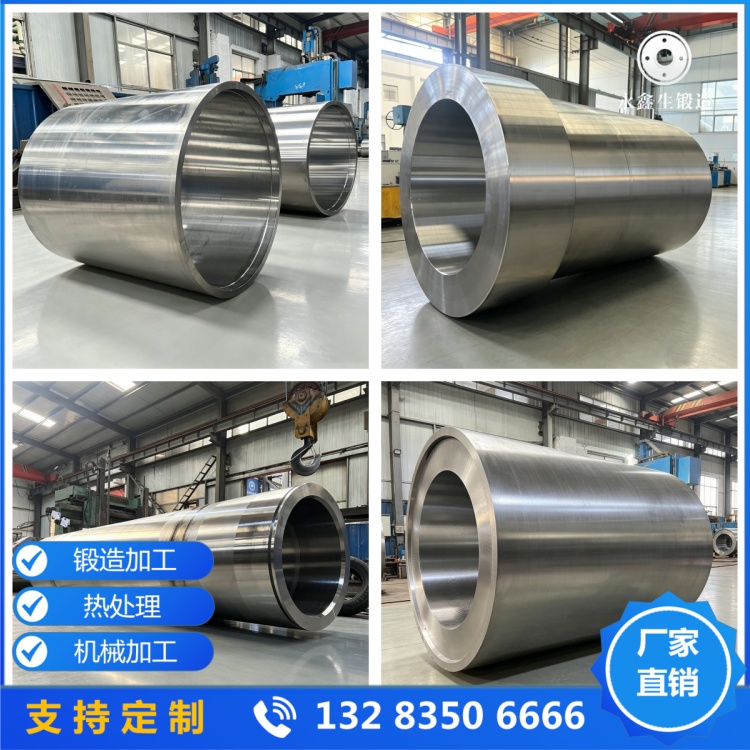
缸筒锻件内部气孔、缩孔、夹杂的来源,主要在炼钢和锻造两个环节。
炼钢环节,优质锻件用钢普遍采用炉外精炼加真空脱气,降低钢中氢、氧含量。气体含量高,钢锭凝固时容易形成气孔,氢含量过高还会在锻件冷却后引发白点。非金属夹杂要靠精炼工艺和保护浇铸控制,夹杂超标在超声探伤下会显示为点状或条状反射。
锻造环节,大吨位自由锻压机的核心作用就是把钢锭心部的疏松、缩孔、气孔压实焊合。钢锭加热后经过充分镦粗,心部金属被挤开,再反复拔长变形,让心部组织致密化。锻造比不足,心部缺陷焊合不彻底,后续机加工或服役中暴露出来。大型缸筒锻件通常要求较大的锻造比,并且采用镦粗加拔长的反复变形工艺,而不是一次拔长成形。每一道压下量也要控制,压下量过小达不到焊合效果,过大又容易在锻件内部产生新的裂纹,需要工艺人员按钢种和锭型制定变形规程。
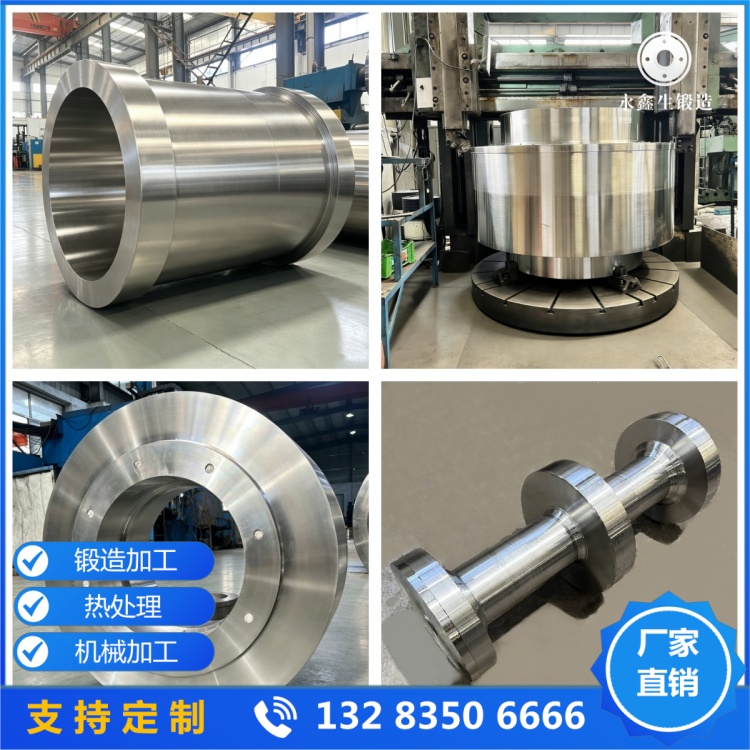
内部质量是否合格,最终靠超声探伤判定。缸筒锻件出厂前按承压设备锻件探伤标准做超声检测,沿筒身周向和轴向扫查,发现超标缺陷按标准评级处理。缩孔、气孔、夹杂、裂纹都会在超声回波上显示为异常信号,必要时辅以磁粉或渗透检查表面开口缺陷。对于壁厚较大的缸筒,还要考虑超声检测的穿透深度和灵敏度校准,保证心部缺陷也能被发现。探伤结果逐件记录,作为质量证明书的附件交付主机厂。
能把致密性做扎实,背后是设备能力。大吨位自由锻水压机对钢锭心部的压实效果,是小设备做不到的。大压力下,钢锭心部金属才能真正流动、焊合,而不是只在表面变形。15000 吨级自由锻水压机配合操作机,可以完成大钢锭的镦粗、冲孔、芯棒拔长全流程,把心部压实和壁厚均匀性同时控制住。
挖掘机缸筒锻件的采购方,在考察厂家时重点看三样:钢锭来源和精炼工艺、锻造比和设备吨位、超声探伤执行标准。这三项对应起来,才能判断一家厂能不能稳定交付无气孔、无缩孔的高强度缸筒毛坯。
重型挖掘机在工地上的每一次挖掘,都是对缸筒锻件内部质量的压力测试。山西永鑫生重工股份有限公司位于山西忻州定襄县,具备从 3/5 吨锻锤到 15000 吨自由锻水压机的全谱系锻造能力,可承接 42CrMo、40CrNiMo 挖掘机油缸缸筒锻件的来图定制,超声探伤合格、材质报告随货交付。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!