新浪微博
 腾讯微博


压机主油缸缸筒锻件,大口径空心筒锻件供应
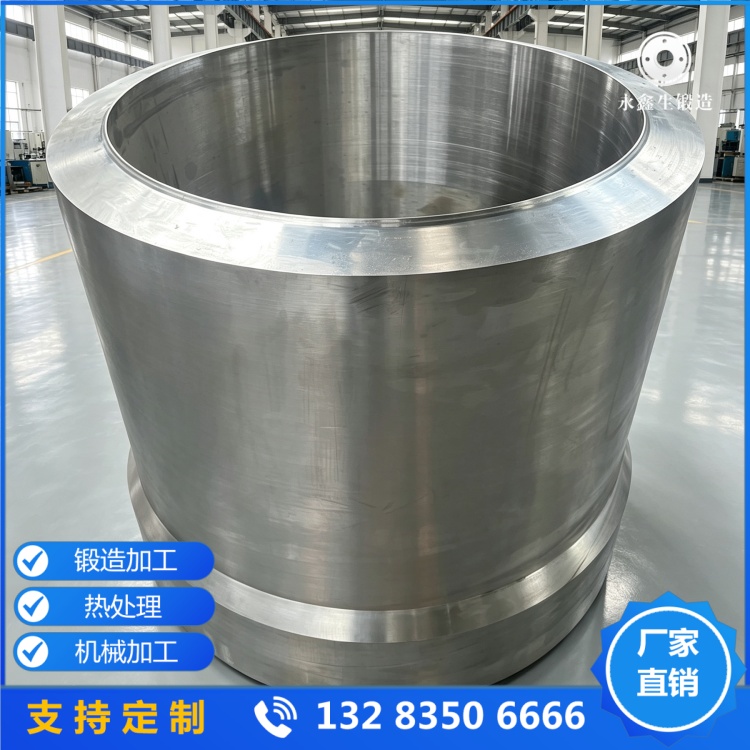
液压机、模锻压机、挤压机的主油缸,是整台设备上口径最大、压力最高、重量最重的承压件之一。大口径空心筒锻件的成形,对锻造设备吨位、钢锭规格和工艺路线都有硬要求。中小设备做不出来的大口径筒节,必须靠大吨位自由锻水压机配合专用工艺路线完成。
压机主油缸的服役特点可以用三个 "大" 概括。第一是压力大,主油缸工作压力通常在高压区间,部分重型压机达到超高压等级,缸筒壁长期承受高内压。第二是口径大,主油缸内径往往达到数百毫米甚至上千毫米,缸筒直径大、壁厚厚、单件重量大。第三是吨位大,整根主油缸连同活塞、柱塞,动载和静载都很大,对缸筒的刚度、强度和疲劳寿命要求苛刻。
大口径缸筒的壁厚也相应加厚,由此带来两个工艺难点。一是壁厚大意味着淬透深度要求高,选材上必须用淬透性好的合金调质钢,否则调质后心部性能上不去;二是壁厚大意味着锻造变形要贯穿整个截面,小压力设备压不透心部,心部疏松焊合不彻底。这两点决定了大口径主油缸缸筒不能用小设备凑合。
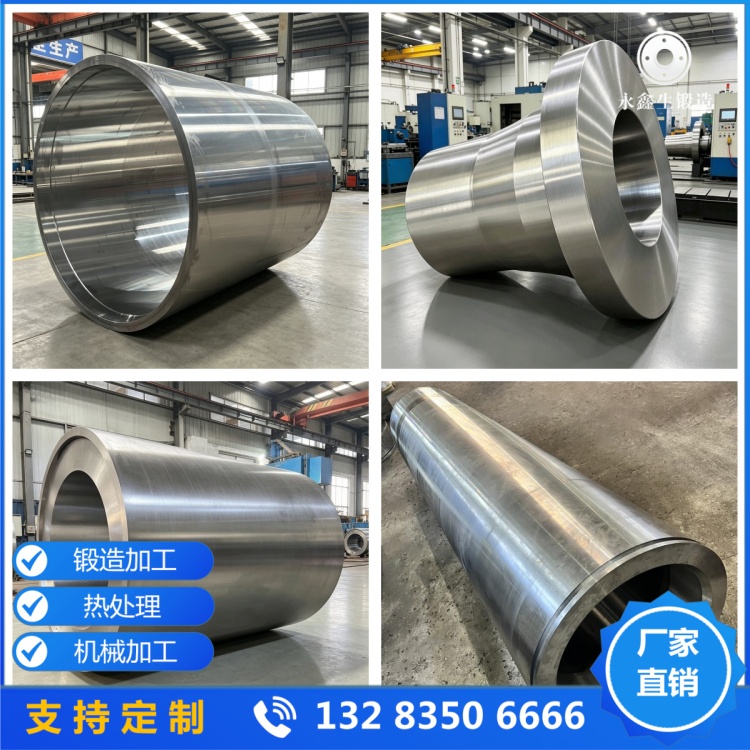
大口径空心筒的典型锻造工艺路线如下。
第一步,选锭加热。根据成品重量和锻造比要求,选择足够重量的优质钢锭,重要锻件采用真空脱气钢锭。钢锭按钢种分段加热,保温透匀,保证心部和表面温度一致。
第二步,镦粗。把加热后的钢锭在大吨位压机上镦粗,打碎铸态组织,压实心部疏松。镦粗是大口径筒成形的基础工序,压下量要足够,心部金属才能真正流动。
第三步,冲孔。镦粗后的坯料在中心冲孔,形成空心坯。冲孔的位置和垂直度直接影响后续扩孔的壁厚均匀性。
第四步,扩孔成形。大口径短筒采用马杠扩孔,把空心坯套在马杠上,逐次压下旋转扩孔,把直径扩大到图纸尺寸。长筒类则采用芯棒拔长,在芯棒上逐步拔长延伸。马杠扩孔和芯棒拔长的选择,取决于成品的直径长度比 —— 直径大、长度短走扩孔路线,直径相对小、长度长走拔长路线。马杠扩孔时,坯料在马杠上旋转一周压下一道,周向均匀受力,壁厚差靠每道次的压下量和旋转精度控制;芯棒拔长时,坯料沿芯棒轴向送进,每道次压下量不宜过大,避免内孔拉伤或壁厚超差。
整个过程中,壁厚均匀性、内外圆同轴度、端面平整度都要边锻边测,避免最终余量分配不均。
大口径空心筒能不能做出来,关键看设备。
锻造大钢锭需要大压力。钢锭在心部压实阶段,金属变形抗力大,小吨位设备压下去只变形表面,心部不动,疏松焊合不了。15000 吨级自由锻水压机的特点就是压力大、行程稳定,可以对大钢锭实施充分的镦粗和压下,让心部组织真正致密化。
大口径件的操作还要靠操作机配合。巨型筒节靠人工翻身、移位不现实,操作机夹持坯料旋转、送进,配合压机逐次压下,才能保证周向变形均匀。设备和操作机的联动能力,决定了大口径件的成形精度和生产效率。
加热炉的规格也要匹配。大钢锭需要大型台车炉或井式炉加热,装炉量和保温时间都要按锭型设计,小炉子装不下、透不透。
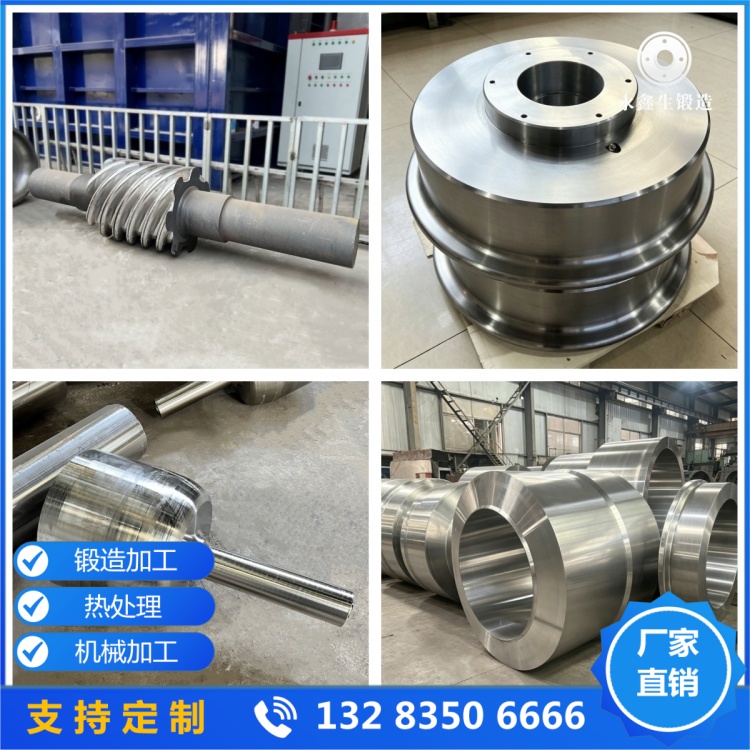
主机厂采购大口径主油缸缸筒锻件时,除了关注单件质量,还要关心供应周期和批量能力。
大口径筒节从投料到交货,要经历钢锭采购、加热、锻造、热处理、粗加工、探伤检验多个环节,周期比中小件长。具备全谱系锻造能力的厂家,可以在厂内完成从钢锭到粗加工毛坯的全流程,减少外协周转。批量交付时,工艺规程统一、热处理炉次集中安排,质量稳定性更好。
主机厂在询单时,把图纸、材质要求、探伤等级、交货状态写清楚,锻件厂据此排产。对于长期合作的主机厂,还可以建立常用规格的工艺档案,后续订单直接沿用成熟工艺,进一步缩短交付周期。粗加工余量按后续精加工设备能力留,外圆、内孔、端面都要给出明确余量,避免主机厂拿到毛坯后再二次修配。
大口径空心筒锻件是压机主油缸的核心毛坯,工艺和设备缺一不可。山西永鑫生重工股份有限公司位于山西忻州定襄县,具备从 3/5 吨锻锤到 15000 吨自由锻水压机的全谱系锻造能力,并配有 3 万吨模锻压机,可承接大口径主油缸缸筒锻件的来图定制,锻造、调质、粗加工、探伤一体化交付。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!